

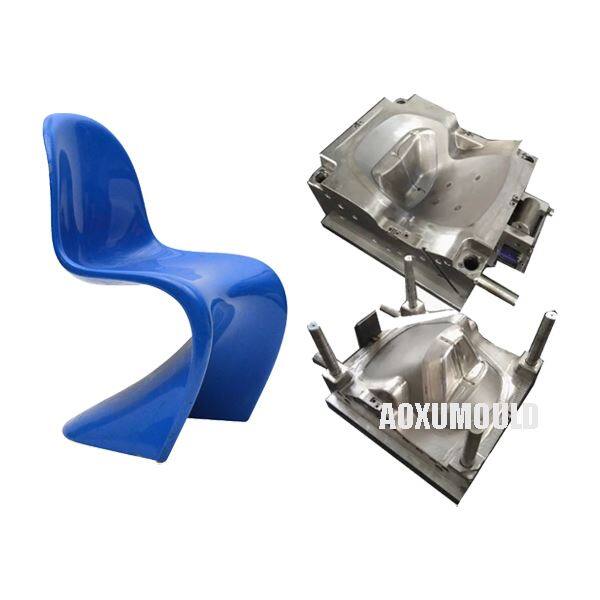
Spesifikasi jamur
|
Nama cetakan |
Cetakan kursi panton |
|
Bahan produk |
HDPE/PP, plastik |
|
Ukuran produk |
490x580x840mm |
| Berat produk |
1.2kg |
|
Bahan cetakan untuk rongga & . core |
P20, 718 |
| Basis cetakan | C45 |
|
Nos rongga |
1 rongga |
|
Sistem Injeksi |
Pelari dingin/panas |
|
Mesin injeksi yang cocok |
1200T |
|
Ukuran cetakan |
720x800x1100mm |
|
Cetakan masa hidup |
lebih dari 300, 000 pcs |
|
Waktu pengiriman |
55 hari |
KaraktersKursi Panton

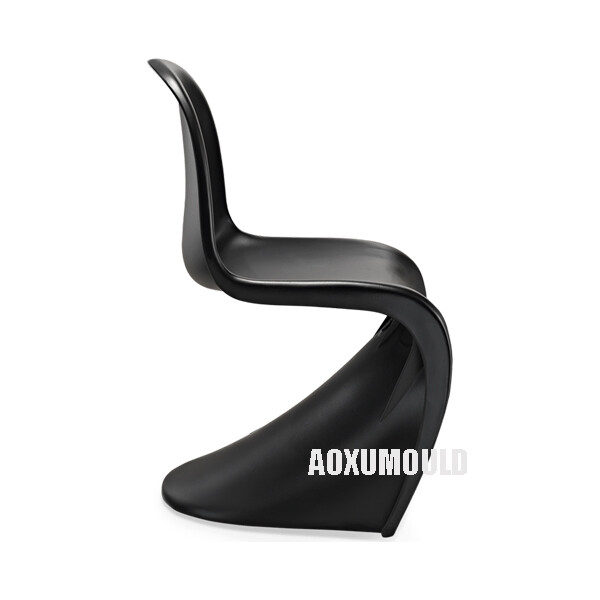
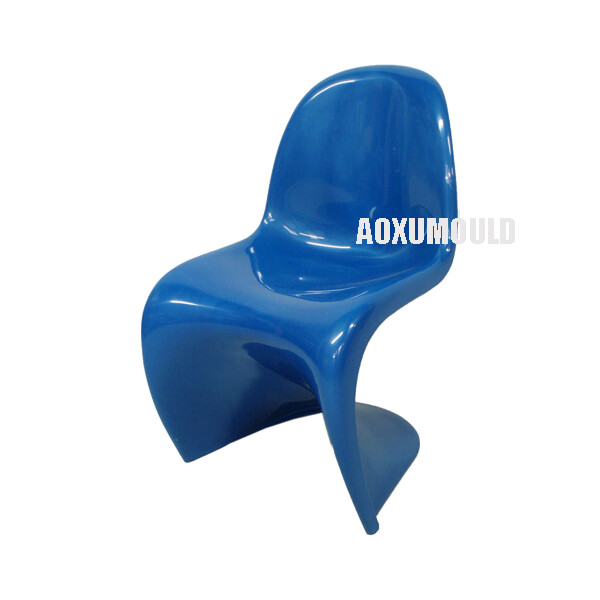
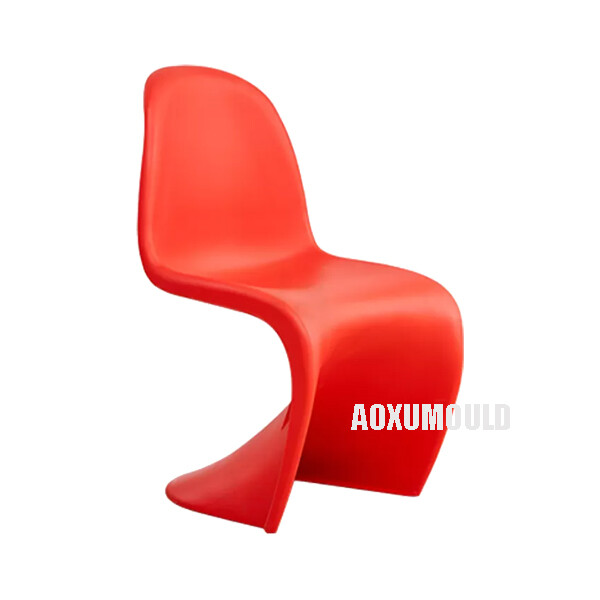
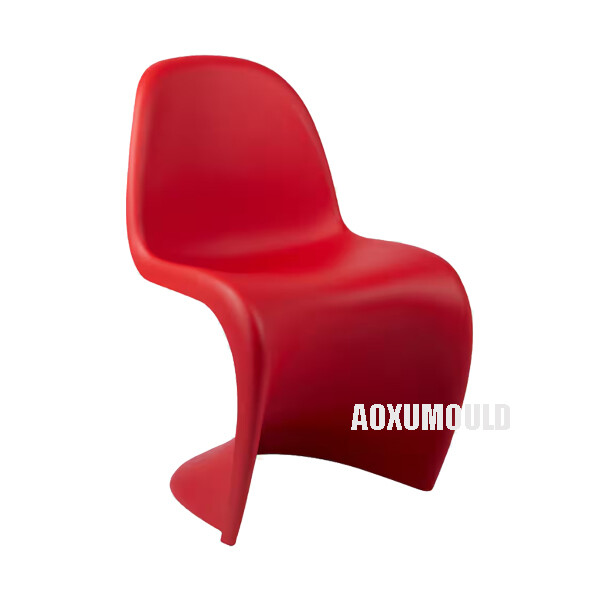
Kursi Panton adalah kursi plastik berbentuk S, S yang dirancang oleh desainer Denmark Verner Panton di 1960. itu adalah kursi plastik bentuk tunggal pertama yang dapat diproduksi, merevolusi desain furnitur dengan bentuk futuristik, cairan .
Diproduksi oleh Vitra Sejak 1967, kursi Panton menjadi simbol budaya pop tahun 1960 -an dan desain modernis, muncul dalam film, iklan, dan instalasi seni .
Karakteristik utama kursi panton plastik
1. bentuk organik yang ramping
Kurva berliku, berbentuk S untuk kenyamanan ergonomis .
Tidak ada kaki atau bagian yang terpisah buatan dari sepotong plastik yang dicetak .
2. Evolusi materi
Awalnya terbuat dari poliester yang diperkuat fiberglass, versi yang lebih baru digunakan:
Polypropylene (ringan, tahan lama, dapat didaur ulang) .
Polyurethane (finish yang lebih lembut, digunakan dalam edisi terbatas) .
3. stackable & hemat ruang
Dirancang untuk bersarang dengan rapi saat ditumpuk, membuatnya ideal untuk interior modern .
4. warna yang semarak
Awalnya diproduksi dalam warna tebal, mengkilap seperti merah, putih, hitam, dan pastel .
Edisi selanjutnya termasuk matte dan finishing transparan .
5. daya tahan & fleksibilitas
Konstruksi plastik ringan namun kokoh .
Tahan terhadap keausan, meskipun versi fiberglass awal lebih rapuh .
6. Ikon Design Legacy
Ditampilkan di museum seperti MoMA dan Vitra Design Museum .
Staple dalam Interior Modern dan Kontemporer Pertengahan abad pertengahan .
Dimensi kursi panton

Bagaimana cara memilih bahan kursi panton?
1. Versi Asli (1960-an)-Polyester Reinforced Fiberglass (FRP)
Karakteristik:
Kaku, finishing mengkilap .
Berat dibandingkan dengan versi yang lebih baru .
Cenderung retak seiring waktu (kurang tahan lama) .
Digunakan oleh: Herman Miller (prototipe awal, produksi terbatas) .
2. 1970 S --1990S - Busa poliuretan kaku (PUR)
Karakteristik:
Softer, terasa sedikit fleksibel .
Ringan tetapi kurang tahan lama dari versi modern .
Permukaan bisa chip atau degradasi dengan paparan UV .
Digunakan oleh: vitra (dihentikan karena kerapuhan) .
3. Produksi modern (sejak 1999) - polypropylene (pp)
Karakteristik:
Ringan, tahan lama, dan dapat didaur ulang .
Finish semi-gloss atau matte (tersedia dalam beberapa warna) .
Tahan terhadap Dampak dan UV Fading .
Stackable dan cocok untuk penggunaan indoor/outdoor .
Digunakan oleh: vitra (versi standar saat ini) .
Mengapa analisis MoldFlow sangat penting untuk cetakan kursi panton?

Kompleks kursi Panton, desain melengkung, dan proses cetakan injeksi tunggal membutuhkan rekayasa yang tepat untuk menghindari cacat . simulasi moldflow (alat CAE untuk cetakan injeksi plastik) sangat penting untuk mengoptimalkan desain cetakan dan proses pembuatan . inilah alasannya:
1. memprediksi & mencegah cacat manufaktur
Kurva yang tipis dan mengalir di kursi Panton membuatnya rentan terhadap:
Warping (pendinginan yang tidak rata menyebabkan distorsi)
Tanda Benang (bagian tebal menyusut secara berbeda)
Tembakan pendek (plastik tidak mengisi cetakan sepenuhnya)
Garis las (titik lemah di mana plastik cair bertemu)
MoldFlow membantu mensimulasikan masalah ini sebelum memotong cetakan, menyimpan revisi mahal .
2. mengoptimalkan aliran & tekanan material
Bentuk kursi yang panjang dan kontinu membutuhkan aliran plastik yang seragam .
Analisis MoldFlow:
Tekanan injeksi (terlalu tinggi=stres, terlalu rendah=isian tidak lengkap)
Lokasi gerbang (titik masuk terbaik untuk plastik)
Aliran suhu depan (mencegah pendinginan prematur)
Ini memastikan kualitas yang konsisten dalam produksi massal .
3. Tingkatkan efisiensi pendinginan
Pangkalan tebal kursi Panton & tepi tipis dingin pada tingkat yang berbeda .
MoldFlow mensimulasikan saluran pendingin ke:
Kurangi waktu siklus (produksi lebih cepat=biaya lebih rendah)
Cegah warping (pendinginan seragam=retensi bentuk yang lebih baik)
4. menguji berbagai bahan
Kursi Panton telah dibuat di:
Polypropylene (PP) - Versi Standar
Plastik yang diperkuat fiberglass-Edisi awal (lebih rapuh)
Polyurethane (PUR) - Edisi Terbatas (nuansa yang lebih lembut)
MoldFlow memprediksi bagaimana setiap bahan berperilaku, membantu memilih opsi terbaik .
5. mengurangi biaya prototipe
Penyesuaian cetakan triad-and-error tradisional mahal dan memakan waktu .
MoldFlow secara virtual menguji desain, mengurangi prototipe fisik .
6. Pastikan integritas struktural
Desain cantilever (tidak ada kaki) harus mendukung berat tanpa retak .
Moldflow memeriksa distribusi tegangan untuk menghindari titik lemah .
Proses pembuatanKursi Panton Mould

1. Desain & Rekayasa
Pemodelan 3D: Desain ergonomis berbentuk S kursi dikonversi menjadi model CAD .
Analisis MoldFlow: Menyemulkan aliran plastik, pendinginan, dan cacat potensial (warping, wastafel) .
Cetakan pemisahan: cetakan dibagi menjadi inti & rongga (untuk demolding bentuk melengkung) .
2. pemilihan bahan cetakan
Baja yang dikeraskan (untuk produksi volume tinggi): P20, 718H, S136, H13, dll, .
Makhted presisi untuk menahan siklus injeksi bertekanan tinggi .
3. CNC Machining & EDM
CNC Milling: Memotong inti dan rongga cetakan dari blok baja/aluminium .
Mesin Discharge Listrik (EDM): Memperbaiki kurva kompleks dan detail halus .
Polishing: Memastikan permukaan yang halus untuk bagian plastik mengkilap .
4. sistem pendingin & ejeksi
Saluran Pendingin: Terintegrasi untuk memastikan pendinginan yang seragam dan mencegah warping .
Pin ejector: Dorong kursi jadi keluar dari cetakan setelah pendinginan .
5. proses pencetakan injeksi
Pelet pelet plastik: polypropylene (pp) atau bahan lainnya dipanaskan .
Injeksi tekanan tinggi: plastik cair dipaksa ke dalam rongga cetakan .
Pendinginan & Solidifikasi: Kursi mengeras di dalam cetakan .
Demolding: cetakan terbuka, dan pin ejector melepaskan kursi .
6. pengujian & penyesuaian kualitas
Inspeksi Artikel Pertama: Periksa Cacat (Warping, Sink Marks) .
Penyesuaian cetakan: posisi pendinginan/gerbang penyempurnaan jika diperlukan .
7. Produksi massal
Setelah disetujui, cetakan dipasang di mesin cetakan injeksi untuk produksi skala besar .
Paket & . pengiriman

Komponen cetakan
Baja cetakan

Sistem pelari panas

Bagian standar

FAQ
>1. Bahan apa yang digunakan untuk cetakan kursi panton?
Baja bermutu tinggi (e . g ., p20, h13) untuk daya tahan dalam produksi massal .
>2. Bahan apa yang digunakan dalam produksi kursi Panton?
Kursi Panton biasanya dibuat dari sepotong plastik yang dicetak injeksi, seperti polypropylene . ini memungkinkan desain yang mulus dan tahan lama .
>3. Bisakah kursi panton disesuaikan dalam hal warna dan selesai?
Ya, kursi Panton dapat disesuaikan dalam berbagai warna dan selesai agar sesuai dengan estetika dan preferensi desain yang berbeda .
>4. Apakah Anda memberikan analisis MoldFlow?
Ya, kami mensimulasikan pengisian, pendinginan, dan warpage sebelum memotong cetakan untuk mencegah cacat .
>5. Apakah Anda menawarkan layanan pemeliharaan?
Ya, termasuk pemolesan, perlindungan korosi, dan penggantian komponen .
>6. Bagaimana Anda memastikan kontrol kualitas?
Bidikan uji coba dengan laporan inspeksi (dimensi, finish permukaan) .
Cmm (mesin pengukur koordinat) untuk verifikasi presisi .
>7. Bagaimana cara memesan kursi panton dari pabrik cetakan injeksi Anda?
Silakan hubungi tim penjualan kami untuk informasi lebih lanjut tentang memesan kursi Panton dari pabrik . kami dapat memberi Anda harga, waktu tunggu, dan opsi kustomisasi untuk kebutuhan spesifik Anda .
Umpan balik pelanggan


